

Síðan 21. öld hafa nýir sparnaðir með botn botninn verið notaðir víða í erlendum snúningsfyrirtækjum. Með því að taka Pakistan sem dæmi þá er hlutfall flatar botn snælda yfir 90%, meðalhraðal snælda er um 20000r / mín., Snúningstækni og búnaður er almennt hátt og lág vinnuaflskostnaður og aðrir þættir hafa augljósan kost í snúningskostnað.
1. Ástæður fyrir lágu hlutfalli sparnanna með flötum botni í innlendum snúningsiðnaði
Í fyrsta lagi eru textílfyrirtæki í flestum þróunarlöndunum í Asíu að tileinka sér í grundvallaratriðum vestræna tækjabúnað þegar framleiðsla iðnaðar á snúningsbúnaði þeirra er tiltölulega afturábak og iðnaðarkeðjan er ófullkomin.
Snúningsbúnaður og íhlutir, flatbotn snælda eru því notaðar óbeint af stórum stjörnum. Framleiðslukeðju framleiðsla iðnaðarkeðju Kína er tiltölulega lokið, textíliðnaðurinn frá 2000 til 2010 tíu
Árþensla stækkunar, spunafyrirtæki nota fjölbreytt úrval af innlendum búnaði, vegna harðrar samkeppni á innlendum spunavélamarkaði, í því skyni að lækka verð á allri vélinni, settu innlendir framleiðendur snúningsvéla hefðbundinn snælda
Sem venjulegur hluti, ef notandi biður um aukningu á stillingum, verður að taka það fram í samningnum.
Í öðru lagi er innlend iðnaðar textílvélaiðnaður tiltölulega seinn í rannsóknum og þróun á flötum botni orkusparandi snælda og vinnslutækni og vinnslu nákvæmni hafa frekari áhrif á tæknilegt stig vélræns framleiðslutækja.
Vegna þátta eins og lítillar fjárfestingar og ófullnægjandi fjárfestingar hefur framfarir rannsókna og þróunar haft veruleg áhrif. Það var ekki fyrr en árið 2006 sem kerfisbundnar rannsóknir á hinni raunverulegu merkingu flatbotna háspindla hófust.
Og þróun, sem leiðir til framleiðslu á innlendum flatbotna snælduframleiðslutækni er tiltölulega seint, sjósetningar tími er líka seinn.
Enn og aftur hafa innlendar snúningsfyrirtæki verið í sambandi við og notað venjulegan snörbotn snælda í áratugi og hafa ekki skilið nægjanlega uppbyggingu og frammistöðu flatbotna orkusparandi snælda.
Notaðu og ódýr, haltu áfram að nota skarpa botnspindilinn, haltu bíða og sjáðu afstöðu á flatbotna snældunni.
China Yarn Net er orðið nýr vettvangur vettvangs í Kína til að skiptast á tækni. Það hefur haldið marga tæknibundna fundi milli snúningsfyrirtækja og textílvélafyrirtækja. Flatir botnspindlarnir eru farnir að fá meira og meira:
Athygli spunafyrirtækja hefur verið tekið upp af sífellt fleiri fyrirtækjum. Samtök iðnaðarins í garnneti Kína stuðla að notkun snælda með botnfiski í Kína og bæta stillingar snúningsfyrirtækja
Stigið hefur lagt framúrskarandi framlag. Um þessar mundir eru um 15% spunafyrirtækja farin að prófa flatbotna snælda og 10% spunafyrirtækja nota þau nú þegar í miklu magni.
2. Orkusparandi kostir nýrra flatbotna orkusparandi snælda
Flatbotna háhraða orkusparandi snældur birtist fyrst í Þýskalandi á níunda áratugnum. Vegna háþróaðrar uppbyggingar og góðrar vélrænni framleiðslutækni hernumaði þessi snælda fljótt alþjóðamarkaðinn og snúningstækni heimsins var hratt bætt. Snælda snældustigsins fór yfir 18000r / mín. Og framleiðsla skilvirkni snúningsins og orkusparandi kostir. augljós.
Snældauppbyggingin er mjög vísindaleg frá sjónarhornum fræðilegrar aflfræði, ættfræði, vökvafælni o.s.frv. Það er mikil bylting í grunnbyggingu hins hvassa ingotbotns sem hefur staðið yfir í mörg hundruð ár, og leyst nánast alla annmarka á hefðbundin skörp botn snælda.
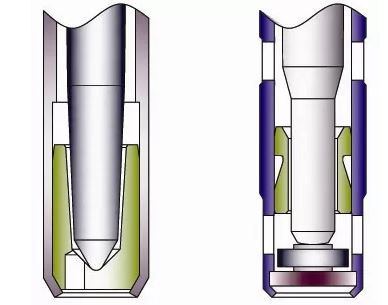
3.Ný flatsbotn snælda orkusparnaðarreglu
Þegar snældan er í gangi á miklum hraða snúast hlutunum í neðri hluta snældunnar sem eru í snertingu við snælduna (eins og legan og botninn á snældunni) og smurolíunni einnig á tiltölulega miklum hraða. Vegna gagnkvæmrar núnings mun snældan neyta mikið þegar það snýst á miklum hraða. Orka, eftir prófanir og greiningar, er þessi hluti af orkunotkuninni um 30% af meðaltali eins snælda orkunotkun snúningsvélarinnar.
Núningstindur snældustjórans M er í réttu hlutfalli við summan af þyngd snældunnar og spólunnar og er í réttu hlutfalli við núningstuðulinn milli snældustindarinnar og snældubotnsins miðað við núningsgeisl snældustjórans. Neðri toppur venjulegs snælda er R = 0,7 mm (-), sem er í snertingu við botn snældunnar R = 0,7 mm (+); kúlulaga yfirborð snældunnar undir sléttu snældunni er í snertingu við planið á botni snældunnar, og smurningin nægir, svo að lægri núningsviðnám togi snældunnar Mjög lítið, næstum núll orkunotkun.
Orkusparnaður með því að draga úr hraða skrunarinnar
Innri þvermál legunnar á sléttu botnspindlinum er 6,8 mm og hægt er að hanna þvermál snældunnar til að vera minni. Á sama hraða er hægt að draga úr snúningshraða veltiplötunnar og draga úr orkunni sem loftmótstaðan neytir. Snúningsviðnám snúningshlutarins er í réttu hlutfalli við þriðja afl snúningshraða hlutarins. Við útreikning er orkunotkun hlutfall disks W32 / W31 = 0,80 (0,64) samanborið við snældu með snælda snúningsvélarinnar þvermál φ19 mm og φ20,5 mm (eða 22 mm). Þessi hluti orkunotkunarinnar er þó um 5% af heildarorkunotkun snúningsvélarinnar. Fræðilegur útreikningur á orkunotkun rúlludisksins er mjög nálægt orkunotkun snúningsskífunnar. Samkvæmt spuna vélinni sem snúast er meðalorkunotkun á hvern snælda 20 watt / ingot. Orkunotkun veltispjaldsins er 1 watt / ingot á hvern snælda. Aðeins ef miðað er við snældaþáttinn er snældan með φ19mm snælda 20,5 mm og snældar 22 mm snældanna draga úr orkunotkun garnsins um 1% og 1,8%, í sömu röð.


